

Blog
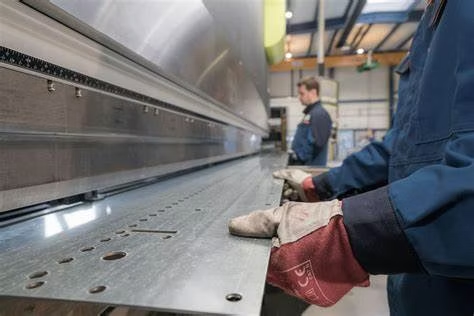
Blechbiegen
Biegen – Erklärung, Vorgehensweise, Durchführung und Empfehlungen Biegen ist ein technologischer Vorgang, bei dem ein Material dauerhaft in die gewünschte Richtung und Form verformt wird. Durch den entsprechenden Einsatz von Kraft und Biegemoment wird die gewünschte Formänderung erreicht, ohne dass sich der Grundquerschnitt des gebogenen Materials wesentlich ändert. Das Material wird außen gedehnt und innen gestaucht. Das Biegen kann einfach sein oder aus einzelnen Schritten und einer Kombination aus V- und U-förmigen Biegungen bestehen. Das Biegen erfolgt üblicherweise kalt, bei dicken Materialien warm. Ein großer Vorteil dieser Technologie ist die zwangsläufig auftretende Verformungsverfestigung des Materials.
Heutzutage ist das Biegen nicht mehr wegzudenken.
Gebogene Teile und Produkte sind heute auf dem Markt weit verbreitet. Sie sind fast überall zu finden, ob einzeln oder in fertigen Einheiten und Produkten. Dank der Entwicklung des Biegens gab es enorme Fortschritte, die Effizienz stieg, die Produktionskosten sanken und die Arbeitsabläufe wurden vereinfacht. Biegen wird in allen Industriezweigen eingesetzt, insbesondere im Maschinenbau, der Automobilindustrie, der Landwirtschaft, dem Bauwesen, dem Schiffbau, der Eisenbahn, der Lagerhaltung, der Handhabungstechnik, der Verkehrszeichen, der Straßenbeleuchtung, Zäunen, Türen, Toren usw.
Grundlegende Einteilung der Biegemaschinen:
manuell: Vorteile - günstig durch niedrigen Preis Nachteile - geringe Genauigkeit, nur für dünne Materialien geeignet
Motor: veraltet und ineffizient
CNC-Abkantpressen: präzise, effizient
Welches Material lässt sich biegen?
Das Grundmaterial muss über eine ausreichende Biegedehnbarkeit verfügen. Nur so kann ein Bruch vermieden werden.
Kratzschutz
Beim Biegen von Materialien, bei denen die Glätte der Oberfläche und das endgültige Erscheinungsbild im Vordergrund stehen, werden Schutzeinlagen verwendet, meist aus Silikon oder Kunststoff. Einige Bleche, insbesondere aus Edelstahl und Aluminium, sind mit einer Schutzfolie versehen (siehe Galerie), die bei entsprechender Anpassung und Abstimmung des Biegeprozesses unbeschädigt bleibt. Die ursprüngliche Oberfläche auf der geschützten Seite behält ihr ursprüngliches, intaktes Aussehen.
Die Reihenfolge der Biegungen muss im Voraus durchdacht werden
– Rückfederung: Nach dem Abbau der Biegekraft kehrt das Material um einen bestimmten Winkel zurück. Dieser Winkel wird als Rückfederungswinkel bezeichnet und muss beim Biegen berücksichtigt werden. Das bedeutet, dass sich das gebogene Material stärker als der Rückfederungswinkel biegen muss, um das gewünschte Maß zu erreichen. Dieser Winkel hängt von den Eigenschaften des Materials selbst ab.
- Minimaler Biegeradius: Dies ist das Mindestmaß. Wird es überschritten, brechen die Fasern des Materials auf der äußeren gestreckten Seite und es wird beschädigt. Dieses Maß hängt von der Plastizität des Materials, der Art, der Dicke, der Qualität und der Biegemethode ab.
Die 5 größten Fehler beim Biegen:
-falsche Biegereihenfolge: Biegungen müssen im Voraus geplant werden, damit das Teil zwischen Prisma und Messer eingefügt werden kann
-ungeeignete Parametereinstellung: Die Druckkraft ist unnötig hoch und das Messer wird in das gebogene Material gedrückt
-Material nicht zum Biegen geeignet: Sprödes Material bricht oder reißt an der Außenkante
Nichtbeachtung der Faserorientierung: Die Materialeigenschaften werden bereits bei der Herstellung beeinflusst. Beispielsweise weist gewalztes Blech beim Biegen je nach Faserorientierung einen unterschiedlichen Rückfederungswinkel auf. Es ist wichtig, dass der Kunde sich dessen bewusst ist und dieser Umstand bei der Bauteilkonstruktion berücksichtigt wird.
-verschmutztes, stark zerkratztes, korrodiertes Material: Solches Material biegen wir nicht